
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-29 Происхождение:Работает

Масштабирование операций в секторе медицинского оборудования приносит исключительно высокие ставки. Несоответствие размеров труб напрямую приводит к катастрофическим отказам продукции и серьезным нарушениям нормативных требований. Производители каждый раз сталкиваются с огромным давлением, требующим создания безупречной продукции. Переход от стандартного производства пластмасс к точности медицинского уровня требует узкоспециализированного оборудования. Вы не можете полагаться на стандартное оборудование, когда на кону стоит безопасность пациента. Успешные закупки требуют баланса между высокой скоростью производства и строгими требованиями к чистым помещениям при производстве трубок для внутривенного набора..
В этом руководстве представлена комплексная структура технической и оперативной оценки. Мы поможем покупателям эффективно оценить новое экструзионное и режущее оборудование. Вы узнаете, как проверять заявления о машинах, понимать основные компоненты и снижать риски развертывания. Вы также познакомитесь с практическими стратегиями плавной интеграции этих сложных систем в существующие чистые помещения. Следуя этим рекомендациям, вы гарантируете, что ваши производственные линии соответствуют самым высоким отраслевым стандартам.
Для достижения стабильных размеров наружного/внутреннего диаметра 2,0 мм (и аналогичных) требуется специальная геометрия винтов, оптимизированная специально для мягкого ПВХ и ПУ.
Режущий механизм должен синхронизироваться со скоростью экструзионной линии, чтобы предотвратить деформацию или овальность трубы.
Параметры заводских приемочных испытаний (FAT) являются наиболее важным этапом при отборе поставщиков оборудования.
Прецизионное медицинское производство требует строгого соблюдения экологического контроля. Пыленепроницаемая архитектура машин формирует основу соответствия требованиям для чистых помещений. Негерметичные бункеры, открытые приводные ремни или открытые охлаждающие баки приводят к попаданию в воздух твердых частиц. Эти загрязняющие вещества наносят вред окружающей среде класса 7 или 8 по ISO. Медицинские экструдеры должны использовать полностью закрытые редукторы, герметичные серводвигатели и централизованную систему выхлопа. Такие конструктивные решения не позволяют самому оборудованию выступать в качестве источника загрязнения.
Покупателям приходится искать деликатный компромисс между скоростью работы и точностью размеров. В маркетинговых материалах часто упоминаются теоретические максимальные скорости линии. Однако работа системы на максимальной скорости часто ухудшает постоянство толщины стенок. Непрерывное производство требует надежной стабильности в течение длительных смен. Приемлемые отклонения допусков обычно составляют +/- 0,05 мм. Выход оборудования за пределы оптимального рабочего диапазона резко увеличивает процент брака. Вы должны оценивать оборудование, основываясь на его устойчивой постоянной скорости, а не на его теоретическом пределе.
Специфика материала определяет конфигурацию машины. Мягкий ПВХ и полиуретан (ПУ) медицинского назначения обладают уникальными реологическими свойствами. Эти полимеры очень чувствительны к сдвигу и склонны к термическому разложению. Стандартное оборудование не может эффективно обрабатывать эти материалы. Использование стандартной машины для экструзии труб часто не может предотвратить деградацию материала, поскольку стандартные профили шнеков создают чрезмерное трение. Это трение вызывает локальный перегрев, что приводит к пожелтению полимера и нарушению биосовместимости. Вам необходимо оборудование, специально созданное для управления деликатными температурами плавления медицинских смол.
Внедрить автоматизированные закрытые вакуумные погрузчики для транспортировки сырых смол.
Используйте осушающие сушилки для ПУ, чтобы предотвратить образование пузырей, вызванных влагой.
Поддерживайте строгий контроль партии от бункера до головки.
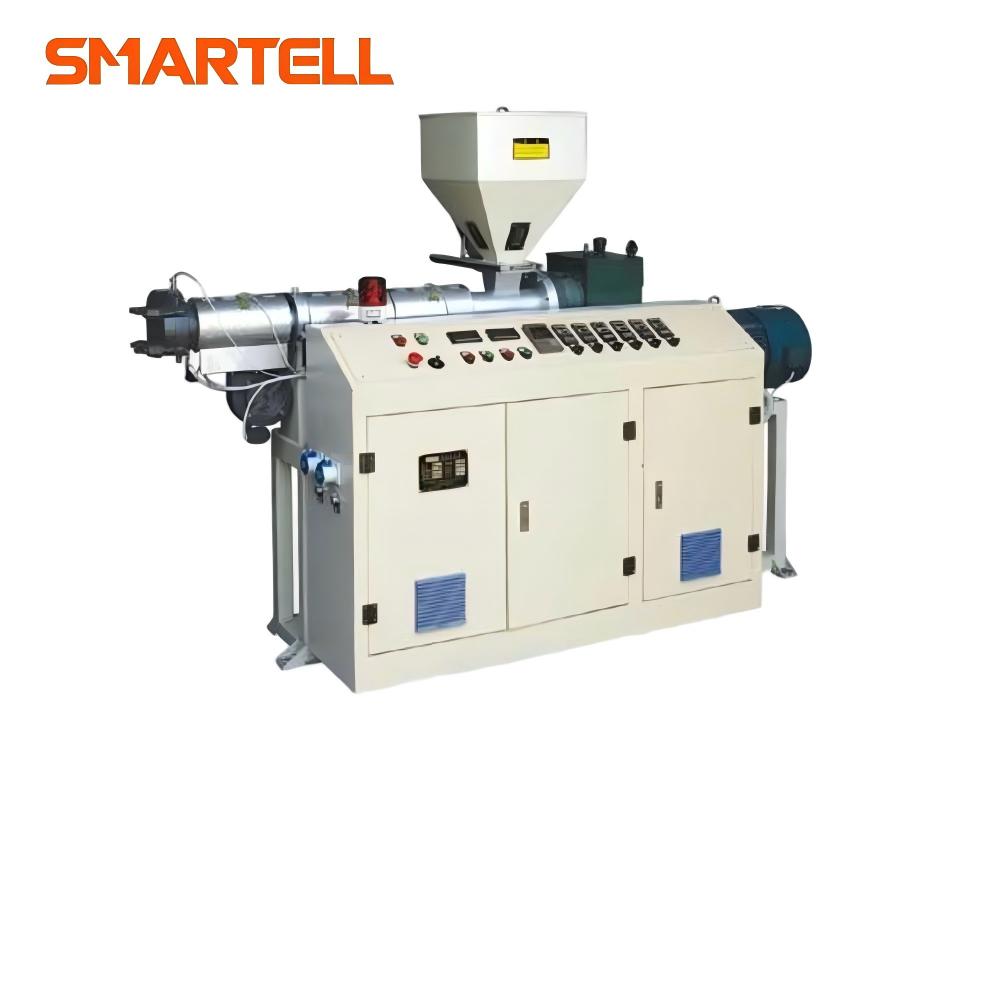
При оценке высокоточного экструдера для труб из ПВХ необходимо внимательно изучить конструкцию шнека и цилиндра. Мягкий ПВХ требует определенного соотношения длины к диаметру (L/D), обычно от 24:1 до 28:1. Такая геометрия обеспечивает щадящий процесс плавления. Правильная конструкция винта предполагает зону постепенного сжатия. Это предотвращает горение, вызванное сдвигом, сохраняя при этом абсолютную однородность расплава. Если винт создает слишком большой сдвиг, ПВХ разрушается еще до того, как достигнет матрицы.
Насос расплава и оснастка играют жизненно важную роль в стабилизации производительности. Насосы расплава устраняют пульсацию давления, исходящую от шнека экструдера. Они обеспечивают постоянный объемный поток в головку. Микрорегулировки головки штампа напрямую влияют на толщину непрерывной стенки. Высококачественная оснастка позволяет операторам центрировать штифт и матрицу с точностью до микрометра. Это исключает ошибки концентричности. Без насоса расплава небольшие изменения в подаче смолы приводят к волнистому профилю трубок.
Вакуумная калибровка и охлаждающие резервуары определяют окончательную стабильность размеров продукта. Системы водяного охлаждения с замкнутым контуром обеспечивают быстрое и равномерное падение температуры. Быстрое охлаждение предотвращает разрушение мягкой трубки под собственным весом. Все компоненты, контактирующие с рабочей средой, должны быть изготовлены из нержавеющей стали медицинского назначения (SUS304 или SUS316). Это требование предотвращает образование ржавчины и бактерий в охлаждающей воде. Вакуумная калибровка создает отрицательное давление внутри калибровочной втулки. Он прижимает внешнюю стенку трубки к калибровочному инструменту, обеспечивая быструю стабилизацию.
| Компонент | Стандартная экструзионная линия | Экструзионная линия медицинского назначения |
|---|---|---|
| Конструкция винта | Общий профиль, высокий сдвиг | С низким сдвигом, L/D от 24:1 до 28:1, оптимизирован для ПВХ/ПУ. |
| Контроль давления | Зависит только от скорости вращения винта | Встроенный шестеренчатый насос расплава для нулевой пульсации. |
| Охлаждающий бак | Стандартная стальная или открытая ванна | Замкнутый контур SUS304/316, многоступенчатая вакуумная калибровка |
| Тип двигателя | Стандартная индукция переменного тока | Герметичные серводвигатели (пыленепроницаемые) |
Последний физический процесс включает в себя разрезание непрерывного профиля на отрезки точной длины. Роторные резаки с сервоприводом и технология летающих ножей представляют собой два основных механизма. Сервовращательные системы непрерывно вращают лезвие, синхронизируя движение лезвия со скоростью трубы. Системы летающих ножей приводят в действие лезвие по требованию. Работа с гибкими трубками с мягкими стенками требует исключительной остроты лезвия и скорости. Если лезвие движется слишком медленно, оно сминает профиль. Современная резка инфузионных трубок в значительной степени зависит от высокоскоростных механизмов «летучего ножа», позволяющих аккуратно разрезать материал, не вызывая овальности.
Тяговые агрегаты определяют успех этапа резки. Гусеничное тяговое устройство протягивает трубы через охлаждающие баки. Этот тянущий блок должен идеально синхронизироваться с режущим механизмом. Двойная сервосинхронизация напрямую связывает скорость тяговых лент со скорострельностью резака. Если тяговый ремень тянет быстрее, чем может обработать резак, он растягивает трубку. Это растяжение приводит к микроразрывам и потере размеров еще до того, как произойдет разрез. Точная электронная передача между этими двумя сервоприводами абсолютно не подлежит обсуждению.
Точность длины определяет производительность вашего производственного цикла. Стандартные допустимые допуски на длину обрезки инфузионных наборов обычно составляют +/- 2,0 мм на длине 1500 мм. Для достижения такой точности необходимы оптические датчики высокого разрешения и цифровые энкодеры. Кодеры отслеживают точный линейный размер, проходящий через тянущее устройство. Они передают эти данные обратно в ПЛК за миллисекунды. Современные модули динамически регулируют режущий курок, чтобы учесть микроскопическое проскальзывание тяговых ремней.
Приобретение современного оборудования решает только половину оперативной задачи. Интеграция объектов представляет собой серьезные физические проблемы. Медицинские экструзионные линии требуют значительной линейной площади. Типичная линия требует от 15 до 20 метров прямого непрерывного пространства. Здесь размещаются экструдер, расширенные охлаждающие резервуары, двойные тяговые устройства и автоматизированные станции намотки. Попытка согнуть линию или укоротить охлаждающие баки ставит под угрозу термостабилизацию. Прежде чем подписывать заказ на поставку, вы должны тщательно составить план вашего чистого помещения.
Настройки утилит диктуют ежедневную стабильность работы. Медицинское оборудование требует чрезвычайно последовательных систем поддержки. Охлажденная вода должна поддерживать постоянную температуру, обычно между 10°C и 15°C, чтобы обеспечить повторяемость темпов усадки. Сжатый воздух должен соответствовать строгим стандартам чистоты. Масло или влага в воздухопроводах загрязняют режущую пневматику и атмосферу чистого помещения. Электрическая маршрутизация требует выделенных изолированных цепей, чтобы предотвратить скачки напряжения, вызывающие сброс чувствительных контроллеров ПЛК.
Производительность охладителя: убедитесь, что тоннаж достаточен для обеспечения постоянного отвода тепла из вакуумных резервуаров.
Фильтрация воздуха: установите коалесцирующие фильтры для достижения чистоты воздуха класса 1.2.1 по ISO 8573-1.
Кондиционирование электропитания: Внедрите активные регуляторы напряжения для всех сервоприводов и зон нагрева.
Прокладка дренажа: Обеспечьте санитарный дренаж с замкнутым контуром, который предотвращает застой воды внутри чистого помещения.
Внедрение операторами часто приводит к неожиданным задержкам. Переход к высокоавтоматизированным системам требует сложного обучения. Операторы должны освоить управление сенсорным экраном ПЛК, управление цифровыми рецептами и непрерывную обратную связь. Регулярные задачи калибровки переходят от механической регулировки к настройке цифровых параметров. Вы должны обеспечить комплексное обучение на месте у своего поставщика. Убедитесь, что операторы понимают, как интерпретировать данные датчика давления и показания температуры плавления.
Оценка поставщиков экструзии медицинских трубок требует тщательной проверки их маркетинговых заявлений. Многие поставщики обещают одновременно «высокую скорость» и «высокую точность». Вы должны запросить эмпирические данные для проверки этих утверждений. Попросите поставщиков провести исследование возможностей, в частности проверку Cpk (индекса возможностей процесса). Оценка Cpk выше 1,33 показывает, что машина может надежно поддерживать допуски с течением времени. Не принимайте короткие видеодемонстрации как доказательство постоянной стабильности работы.
Заводские приемочные испытания (FAT) представляют собой последнюю защиту перед отправкой оборудования. Вы должны установить не подлежащие обсуждению параметры тестирования на ранних стадиях процесса переговоров. Предоставьте продавцу точную марку смолы. Обычные смолы-заменители не покажут истинное термическое поведение вашей конкретной смеси ПВХ. Требуйте продолжительной непрерывной работы, обычно от 4 до 8 часов. Это доказывает термическую стабильность, эффективность охлаждения и синхронизацию резки в реальных условиях. Следите за уровнем брака в течение всего теста.
Послепродажная поддержка определяет срок службы ваших инвестиций. Запатентованная электроника заманивает вас в ловушку дорогостоящих контрактов на обслуживание с задержкой. Требуйте готовых, всемирно признанных компонентов, таких как ПЛК Siemens или Allen-Bradley. Это позволит вашим местным группам технического обслуживания быстро найти замену. Изучите локализованную сеть технической поддержки поставщика. Если сервопривод выйдет из строя, двухнедельное ожидание доставки за границу парализует работу ваших чистых помещений.
Невозможно предоставить точные образцы партии смолы для анализа FAT.
Принятие результатов FAT на основе 30-минутного тестового запуска вместо всей смены.
Игнорирование языковых возможностей и локализации интерфейса ПЛК.
Выбор подходящей машины для экструзии и резки труб из ПВХ требует приоритета стабильности размеров и возможности интеграции в чистых помещениях, а не теоретических максимальных скоростей. Ваше основное внимание должно оставаться на точности. Надежная геометрия шнеков, интеграция насоса расплава и точная сервосинхронизация определяют успешный производственный цикл. Принесение этих элементов в жертву ради более дешевого оборудования приводит непосредственно к неконтролируемому проценту брака и нарушениям нормативных требований.
Посоветуйте своим отделам закупок немедленно указать точные спецификации материалов. Определите свои конкретные смеси ПВХ или ПУ и установите точные допуски на размеры. Вооружившись этими данными, вы можете запросить индивидуальные технические предложения. Привлекайте к ответственности поставщиков, включенных в короткий список, посредством строгой проверки эмпирических данных и требовательных протоколов FAT. Эти продуманные шаги гарантируют, что ваши производственные линии будут эффективно производить безупречную медицинскую продукцию.
Ответ: Идеальное соотношение L/D (длины к диаметру) для обработки термочувствительного мягкого ПВХ составляет от 24:1 до 28:1. Эта особая геометрия обеспечивает мягкую, постепенную зону сжатия. Он предотвращает чрезмерное трение сдвига, которое вызывает локальный перегрев и деградацию полимера. Это обеспечивает равномерный и стабильный расплав до того, как материал попадет в фильеру.
Ответ: Соблюдение требований обеспечивается за счет строгих архитектурных ограждений. Высококачественные машины оснащены полностью герметичными серводвигателями и закрытыми редукторами для предотвращения выбросов масла и пыли. Для всех контактирующих частей используется нержавеющая сталь медицинского класса (SUS304/316), что позволяет избежать ржавчины. Кроме того, закрытые вакуумные бункеры предотвращают попадание переносимых по воздуху частиц смолы в среду класса ISO 7/8.
Ответ: Да, но это требует оперативной корректировки. Обработка обоих материалов на одной линии требует различных температурных профилей и возможных замен шнеков в зависимости от марки полиуретана. Операторы должны тщательно очищать систему, чтобы предотвратить перекрестное загрязнение. ПУ требует тщательной предварительной сушки, тогда как ПВХ этого не требует, поэтому требуются отдельные протоколы обработки материалов.
О: Овальность возникает, когда режущее лезвие движется слишком медленно или трубка остается слишком теплой и мягкой на этапе резки. Это предотвращается за счет использования сверхбыстрых и острых систем «летучих ножей» и обеспечения полного охлаждения трубки с помощью расширенных вакуумных резервуаров с водой. Точная двойная синхронизация сервоприводов также предотвращает предварительное растяжение.