
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-16 Происхождение:Работает

Крупносерийное медицинское производство сталкивается с критическим узким местом во время сборки иглы для капельницы. Ручные или полуавтоматические процессы часто приводят к нестабильному склеиванию, блокированию потока и неприемлемому проценту брака. Невозможно эффективно масштабировать производство, используя устаревшие методы. Контроль качества страдает от усталости человека. Дефектные пути прохождения жидкости создают серьезный риск для безопасности пациентов.
Переход на полностью автоматизированную машину для сборки игл с шипами представляет собой решающий шаг вперед. Автоматизация надежно масштабирует выпуск. Это обеспечивает постоянную герметичность уплотнений. Он обеспечивает непрерывное соблюдение строгих требований к чистоте помещений. Современное производство требует такого уровня точности и повторяемости.
Это руководство предоставляет руководителям предприятий и инженерам по снабжению строго научно обоснованную структуру. Вы научитесь правильно оценивать мощность машины. Мы изучаем готовность к интеграции и плавную передачу обслуживания. Мы описываем стандарты контроля качества, необходимые перед началом запроса цен. Вы получите полезную информацию для оптимизации процесса сборки.
Контрольные показатели производительности. Машины высшего уровня надежно производят от 6 000 до 12 000 деталей в час, но реальная общая эффективность оборудования (OEE) определяет фактическую производительность.
Важные показатели оценки: При выборе машины необходимо уделять первоочередное внимание встроенному видеоконтролю ПЗС, прецизионному УФ-отверждению и модульности для различных конструкций шипов.
Реальность реализации: Беспрепятственная интеграция в более широкие производственные линии инфузионных наборов требует строгих заводских приемочных испытаний (FAT) и оценки протоколов смены поставщиков.
Снижение риска: самые высокие скрытые затраты связаны с плохими автоматизированными механизмами подачи и недостаточным наличием запасных частей, а не с первоначальными капитальными затратами.
Продавцы часто рекламируют скорость машин, используя количество штук в минуту (PPM). Эти цифры подчеркивают теоретические максимумы. Однако непрерывная производительность говорит совсем о другом. Обычно во время ежедневных запусков наблюдается снижение производительности на 10–15 %. Паузы в подаче материала вызывают незначительные задержки. Профилактическое обслуживание требует остановки машины. Эти факторы создают разрыв между теоретической скоростью и фактической доходностью.
Вы должны тщательно оценить основные механизмы привода. Автоматическая сборочная машина обычно использует либо индексный диск, либо систему линейных направляющих. Поворотные шкалы обеспечивают превосходную точность позиционирования. Они прекрасно справляются со сложными этапами микросборки. Линейные гусеничные системы часто поддерживают более высокие общие скорости. Они эффективно управляют большими объемами кормов. Ваш выбор зависит от конкретной сложности вашего изделия.
Реальная рентабельность инвестиций во многом зависит от общей эффективности оборудования (OEE). Микроостановки снижают эффективность гораздо быстрее, чем плановые простои. Вы должны внимательно отслеживать процент отказов. Быстрая машина, производящая большое количество брака, тратит дорогое сырье.
| Архитектура системы | Скорость Возможности | Точность позиционирования | Идеальное применение |
|---|---|---|---|
| Индексирующий диск (поворотный) | От умеренного до высокого | Исключительный | Сложные этапы микросборки |
| Линейная путевая система | Очень высокий | Хороший | Непрерывная подача больших объемов |
Планируйте профилактическое обслуживание во время смены.
Калибруйте чаши вибрационной кормушки еженедельно.
Научите операторов устранять микроостановки менее чем за 30 секунд.
Системы подачи с вибрационными чашами действуют как сердцебиение машины. Специальные чашеобразные питатели бережно сортируют компоненты. Они правильно ориентируют детали перед сборкой. Прецизионные чаши предотвращают застревание. Они защищают тонкую иглу с иглой для внутривенного вливания от царапин. Они сохраняют пластиковые крышки в первозданном виде. Поверхностные царапины часто приводят к браковке в дальнейшем.
Точное дозирование напрямую гарантирует отсутствие утечек. Вам потребуются специализированные микродозирующие клапаны. Они последовательно наносят точное количество клея. Переливание клея блокирует внутренний путь жидкости. Это приводит к катастрофическому выходу продукта из строя. Мгновенное УФ-отверждение моментально закрепляет клей. Связь затвердевает за миллисекунды. Это полностью останавливает нежелательную миграцию жидкости.
Испытания на силу и крутящий момент подтверждают окончательную сборку. Система надежно удерживает компоненты. Автоматизированные станции применяют точные показатели тягового усилия. Они проверяют физическую прочность связи. Оборудование также непрерывно измеряет крутящий момент. Это обеспечивает надежную фиксацию. Машина выполняет эти проверки аккуратно. Это позволяет избежать растрескивания хрупкого пластикового корпуса.
Использование стандартных кормушек вместо изготовленных по индивидуальному заказу конструкций.
Использование термического отверждения вместо мгновенного УФ-отверждения.
Пропуск автоматизированных станций проверки силы натяжения.
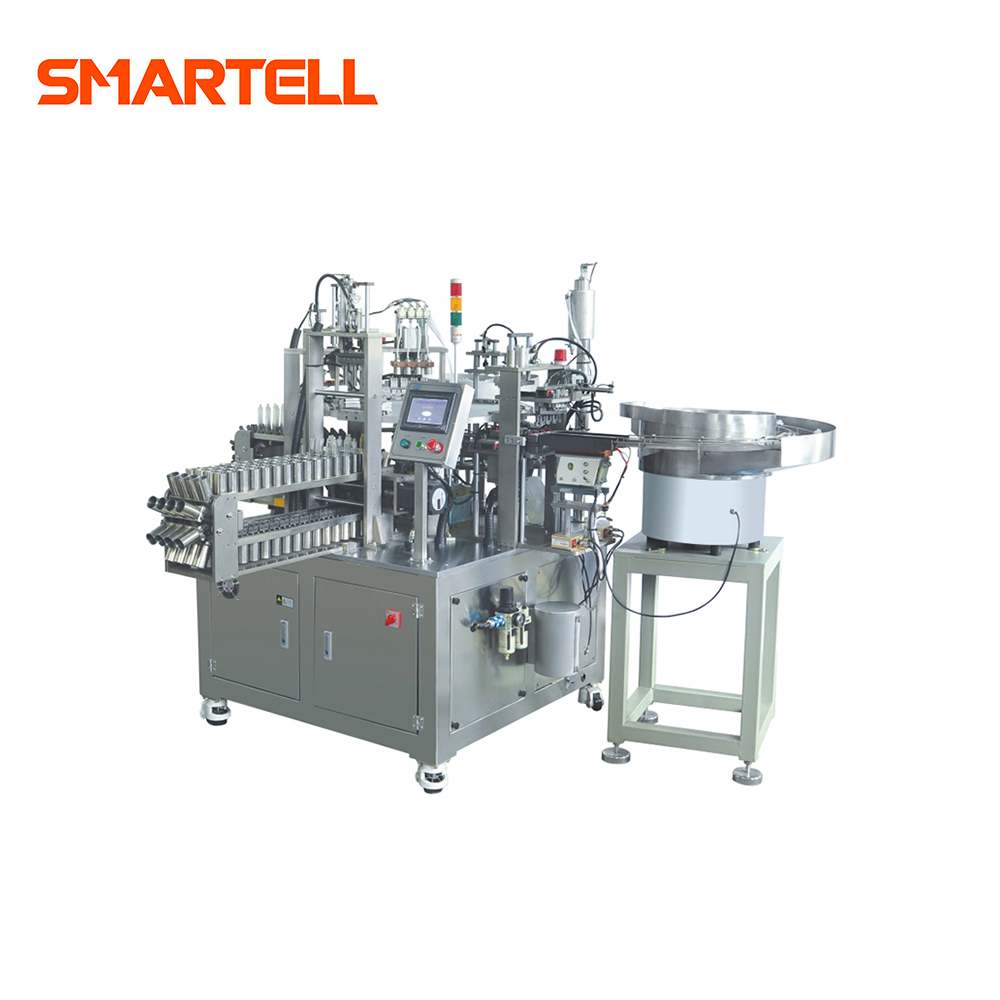
Линейные системы технического зрения возглавляют современные усилия по контролю качества. Усовершенствованное машинное зрение мгновенно проверяет правильность сборки иглы . ПЗС-камеры высокого разрешения сканируют каждую единицу продукции. Программное обеспечение проверяет несколько параметров одновременно. Он ищет погнутые иглы. Он проверяет наличие вентиляционного отверстия. Он обнаруживает структурные микропереломы. Дефектные изделия автоматически попадают в корзину для бракованных изделий. Это гарантирует отсутствие дефектов в принятой партии.
Соответствие требованиям чистых помещений требует особых инженерных стандартов. Вы должны эксплуатировать эти машины в чистых помещениях класса 7 или 8 по ISO. Для оборудования требуются корпуса из нержавеющей стали 304 или 316L. Корпуса предотвращают образование опасных частиц. Пневматические цилиндры должны соответствовать строгим требованиям GMP. Вытяжной воздух требует специальной HEPA-фильтрации. Вы должны эффективно удерживать все частицы.
Регистрация данных обеспечивает полную готовность к аудиту. Программируемые логические контроллеры (ПЛК) управляют производственными данными. Они автоматически записывают каждый показатель сборки. Соответствие CFR 21 Part 11 требует строгого электронного учета. Вы всегда поддерживаете идеальную отслеживаемость партий. Аудиторы медицинского оборудования требуют такого строгого уровня хранения данных.
Передача обслуживания вверх и вниз по течению требует тщательного проектирования. Физические соединения должны быть идеально совмещены в заводских условиях. Программные системы должны постоянно обмениваться данными. Предварительные процессы часто включают в себя станции литья под давлением. Последующие процессы включают резку и намотку труб. Упаковка происходит в последнюю очередь. Вы должны синхронизировать передачу данных на всей производственной линии инфузионных наборов .
Тщательно взвесьте операции «под ключ» и отдельные операции. Автономный модуль изначально кажется проще. Однако риски интеграции быстро возрастают. Вы столкнулись с проблемами совместимости оборудования. Вам сложно связать разные программные платформы. Инвестиции в синхронизированную линию одноразовых машин для внутривенного вливания снижают этот риск. Один поставщик обеспечивает единую платформу. Модули имеют единую архитектуру управления.
Требования к занимаемой площади и коммунальным услугам определяют решения по планировке предприятия. Вы должны заранее проверить наличие площади. Автоматизированные машины требуют значительного пространства. Бригадам технического обслуживания необходимо обеспечить свободное пространство вокруг оборудования. Тщательно оцените стабильность работы сжатого воздуха. Колеблющееся давление приводит к внезапным сбоям в работе пневмосистемы. Немедленно анализируйте профили энергопотребления. Убедитесь, что ваше предприятие постоянно обеспечивает стабильное напряжение.
Сложность переналадки обычно нарушает производственные графики. Заводы по производству медицинского оборудования ежедневно обрабатывают множество вариантов продукции. Операторы используют вентилируемые и невентилируемые модели. Они собирают стальные иглы. Им обрабатывают пластиковые шипы. Переключение между ними требует изменений физического инструмента. Требует обновлений программного обеспечения. Длительное время переналадки разрушает вашу OEE. Вы должны требовать от поставщиков оборудования быстросменный инструмент.
Изнашивающиеся детали представляют собой опасные скрытые риски. Компоненты с высоким коэффициентом трения со временем изнашиваются. Захваты заметно изнашиваются. Дозирующие форсунки часто засоряются. Резиновые уплотнительные кольца теряют эластичность. Вы должны тщательно оценить наличие запасных частей. Использование запатентованных запчастей приводит к задержкам. Международная доставка занимает несколько недель. Имеющиеся в продаже готовые детали (COTS) остаются гораздо безопаснее. Вы можете приобрести детали COTS на месте.
Полностью избегайте ловушки дешевых машин. Оборудование с низкими капитальными затратами изначально выглядит привлекательно в электронных таблицах. Однако в заводских цехах реальность оказывается иной. Дешевые рамы вызывают вибрацию. Вибрации приводят к несоосности сборок. Хлипкие питатели вызывают частое застревание компонентов. Вы теряете часы на устранение замятий. Уровень отказов бесконтрольно растет. В конечном итоге вы платите более высокую цену за единицу, соответствующую требованиям.
Четко определите спецификацию требований пользователя (URS). Сделайте это, прежде чем обращаться к поставщикам. URS служит вашим важным базовым документом. Вы документируете конкретные типы материалов. Вы определяете целевое количество штук в минуту (PPM). Вы указываете необходимую степень чистоты помещения. Подробные требования предотвращают дорогостоящие недопонимания со стороны поставщиков.
Затем установите строгие протоколы FAT и SAT. Заводские приемочные испытания проводятся на предприятии поставщика. Приемочные испытания на объекте проводятся на вашем этаже. Оба протокола требуют необсуждаемых критериев тестирования. Вы должны запустить реальные производственные образцы. Вы подтверждаете обещанное OEE. Вы проверяете точность отклонения системы технического зрения. Никогда не пропускайте эти шаги проверки.
Тщательно оцените матрицу поддержки поставщиков. Доверие к поставщику определяет ваш долгосрочный успех. Прозрачно оценивайте время реагирования и опыт сотрудников.
Наличие местных технических специалистов: могут ли они отправить инженеров на ваш объект в течение 24 часов?
Обучение операторов: предоставляют ли они комплексную учебную программу и практические рекомендации?
Склад запасных частей: существует ли региональный центр для критически важных замен?
Гарантийное покрытие: распространяется ли оно на изношенные детали или только на структурные дефекты?
Высокопроизводительная автоматизация сборки выступает в качестве стратегической инвестиции в безопасность процессов. Это гарантирует значительную масштабируемость вывода. Это нечто большее, чем просто механическая модернизация. Надежные машины защищают репутацию вашего бренда, устраняя дефектные пути прохождения жидкости.
Немедленно завершите свой документ URS. Затем соберите физические компоненты образца. Отправьте эти образцы на тщательное технико-экономическое обоснование поставщика. Инициируйте структурированный процесс запроса цен. Сосредоточьте свою оценку на гарантиях OEE и расширенных возможностях визуального контроля.
О: Обычно он составляет от 3 до 6 месяцев. Это во многом зависит от требований к настройке. Сложность заводских приемочных испытаний (FAT) также влияет на графики поставок.
А: Да. В современном оборудовании используются модульные инструменты и программируемые переналадки. Однако вы должны уточнить точное время перехода у производителя, чтобы избежать непредвиденных задержек производства.
О: Система использует комбинацию технологий. ПЗС-камеры высокого разрешения проверяют внешний перелив клея. Автоматизированные станции тестирования воздушного потока и падения давления проверяют внутренний зазор перед окончательным выбросом.
Ответ: Крупные производители обычно получают прибыль через 12–18 месяцев. Снижение затрат на рабочую силу обеспечивает быструю окупаемость. Почти полное отсутствие дефектных партий также в значительной степени способствует сокращению сроков.